

- 联系人:李继东
- 手机:18637382091
- 网址:http://www.hndxwj.com/
- 地址:河南省新乡市宏力大道与西环交叉口
镁合金压铸件浇口切割作业把控操作细节
来源:http://www.hndxwj.com/news385.html发布时间:2026-10-22
压铸成型之后会带有浇口、料头,切割******作业操作不当,容易造成铸件本体缺肉、裂纹,造成毛坯报废。
镁合金材质本身的材料特性,受到不当外力冲击的时候,容易产生裂纹。很多现场作业人员一味追求速度,切割浇口采用蛮力敲击的方式,冲击力传导到铸件本体,肉眼看不见的微裂纹就会产生,裂纹在后续加工或者使用过程逐步扩展。
浇口料头优先选用切割工装处理,不建议直接敲击掰断。工装刀片位置调试到位,刀片只作用在浇口料头区域,刃口不要切到铸件本体轮廓。工装固定牢靠,铸件摆放到位之后,再启动切割动作。
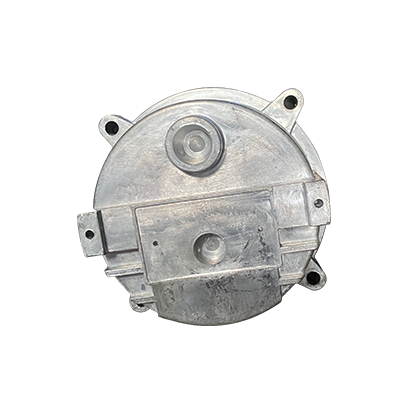
切割完成之后,目视检查浇口周边本体位置,查看是否存在崩缺、细微裂纹。如果残留少量多余料边,做打磨修整,不要强行撬扯。作业工具也要定期检查,刀片出现缺口磨损及时更换,钝刀片会带来额外拉扯应力。
同一批次生产,前期多查看几件切割之后的毛坯,确认切割工装位置没有偏移。工装出现移位,会批量造成铸件损伤。
规范浇口切割作业,镁合金压铸件减少本体崩缺、隐性裂纹问题,提升毛坯流转到下一工序的完好比例。
相关标签:镁合金压铸件
相关新闻
- 长途货运发货,镁合金压铸件装箱怎么做好内部缓冲防护? 2026-09-16
- 镁合金压铸件熔炼保护配套,隔绝水汽引发熔融反应 2026-06-23
- 镁合金压铸件的合金配比,如何适配不同精密构件需求 2026-03-31
- 镁合金压铸件的酸洗度为何要控制及其抛光要求 2022-11-30
相关产品
 豫公网安备 41071102001026号
 18637382091

 点击咨询
